Domain reitanlage24.de kaufen?
Wir ziehen mit dem Projekt
reitanlage24.de um.
Sind Sie am Kauf der Domain
reitanlage24.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain reitanlage24.de kaufen?
Was ist der Unterschied zwischen M und M-Dressur?
Der Unterschied zwischen M und M-Dressur liegt in der Schwierigkeit der Aufgaben. Die M-Dressur ist eine höhere Klasse als die M-Dressur und beinhaltet anspruchsvollere Lektionen und Übungen. In der M-Dressur werden beispielsweise fliegende Galoppwechsel und Pirouetten verlangt, während diese Lektionen in der M-Dressur noch nicht gefordert werden. **
Wie hoch m springen?
Wie hoch m springen? Das hängt von verschiedenen Faktoren ab, wie zum Beispiel der körperlichen Fitness, der Technik und dem Training des Springers. Ein durchschnittlicher Mensch kann ungefähr 50-60 cm hoch springen, während professionelle Athleten wie Hochspringer oder Basketballspieler deutlich höher springen können. Rekorde im Hochsprung liegen bei über 2 Metern, was nur von einer Handvoll Athleten weltweit erreicht wird. Letztendlich ist die Höhe, die jemand springen kann, individuell und kann durch Training und Übung verbessert werden. **

Ähnliche Suchbegriffe für Wendeschneidplatte-CCMT09T304-M-UNI-Bearb
Top-Angebote
Produkte zum Begriff Wendeschneidplatte-CCMT09T304-M-UNI-Bearb:
-
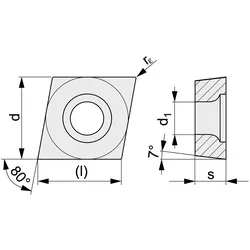
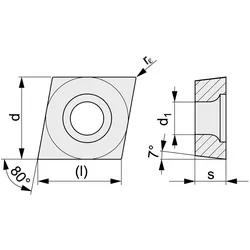
Wendeschneidplatte CCMT09T304-M PMK10 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,53mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / - mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / - mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / - mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / - mm/U in Rostfrei / 0,26 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 205 m/min in Stahl / - m/min in Rostfrei / 190 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 285 m/min in Stahl / - m/min in Rostfrei / 270 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle87,34 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-M UNI35 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / 0,4 mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,12 mm/U in Stahl / 0,11 mm/U in Rostfrei / 0,12 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / 80 m/min in Rostfrei / 120 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 175 m/min in Stahl / 100 m/min in Rostfrei / 150 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle74,70 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-F PMK35 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / 3 mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,3 mm in Stahl / 0,3 mm in Rostfrei / 0,3 mm in Guss / 0,3 mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,11 mm/U in Rostfrei / 0,1 mm/U in Guss / 0,1 mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,26 mm/U in Guss / 0,31 mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 140 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / 195 m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 135 m/min in Rostfrei / 200 m/min in Guss / 785 m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle77,03 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-F PMK30 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / 0,4 mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / 0,4 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 195 m/min in Stahl / 115 m/min in Rostfrei / 185 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 285 m/min in Stahl / 170 m/min in Rostfrei / 270 m/min in Guss / - m/min in NE-Metalle / 85 m/min in Superlegierungen / - m/min in gehärtete Stähle77,03 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter


-
Was ist eine M Dressur?
Was ist eine M Dressur? Eine M Dressur ist eine mittelschwere Dressurprüfung im Reitsport, die auf einem höheren Niveau als die L Dressur liegt. In einer M Dressur werden anspruchsvollere Lektionen und Übungen verlangt, die eine hohe Präzision, Geschmeidigkeit und Harmonie zwischen Reiter und Pferd erfordern. Zu den typischen Elementen einer M Dressur gehören unter anderem Seitengänge, fliegende Galoppwechsel und Pirouetten. Diese Prüfungen dienen dazu, die Ausbildung und das Können von Reiter und Pferd auf einem fortgeschrittenen Level zu testen. **
-
Was ist eigentlich der Unterschied zwischen A-Dressur, M-Dressur usw.?
Die Buchstaben in der Dressurklassifizierung (A, M, S, etc.) geben das Niveau der Prüfung an. A-Dressur ist das niedrigste Niveau, während S-Dressur das höchste Niveau ist. Je höher das Niveau, desto anspruchsvoller sind die geforderten Lektionen und Übungen. Die verschiedenen Klassen dienen dazu, Reiter und Pferd schrittweise an schwierigere Aufgaben heranzuführen. **
-
Welchen Sattel eignet sich für Dressur, Springen und viel Gelände?
Ein Vielseitigkeitssattel eignet sich gut für Dressur, Springen und Gelände. Dieser Sattel bietet eine ausgewogene Sitzposition und ermöglicht dem Reiter eine gute Kontrolle über das Pferd in verschiedenen Disziplinen. Es ist wichtig, dass der Sattel gut passt und dem Pferd ausreichend Bewegungsfreiheit ermöglicht. **
-
Was muss man bei einer M Dressur können?
Bei einer M-Dressur muss man als Reiter eine Vielzahl von Dressurlektionen beherrschen, darunter Seitengänge wie Traversalen und Renvers, fliegende Galoppwechsel, Pirouetten und Piaffen. Zudem ist eine präzise und harmonische Kommunikation zwischen Reiter und Pferd entscheidend, um die geforderten Lektionen korrekt auszuführen. Eine gute Balance, Rhythmusgefühl und feine Hilfengebung sind ebenfalls wichtige Faktoren für eine erfolgreiche M-Dressur. Darüber hinaus sollte der Reiter ein gutes Gefühl für Timing und Koordination haben, um die verschiedenen Lektionen nahtlos miteinander zu verbinden und eine ansprechende Vorstellung zu bieten. **

Wie lernen l und m zu springen?
L und M lernen normalerweise nicht, zu springen, da es sich um Buchstaben handelt. Sie sind Teil des Alphabets und werden verwendet, um Wörter und Sätze zu bilden. Das Springen ist eine motorische Fähigkeit, die bei Menschen und Tieren entwickelt wird. **
Wie hoch sind die Sprünge beim M-Springen?
Die Höhe der Sprünge beim M-Springen variiert je nach Wettbewerb und Veranstaltung. In der Regel liegen die Sprunghöhen zwischen 1,20 und 1,35 Meter. Es kann jedoch auch vorkommen, dass die Sprünge bis zu 1,40 Meter oder höher gehen. **
Top-Angebote
Produkte zum Begriff Wendeschneidplatte-CCMT09T304-M-UNI-Bearb:
-
Wendeschneidplatte CCMT09T304-M UNI Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,53mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / 0,5 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,08 mm/U in Rostfrei / 0,08 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,25 mm/U in Stahl / 0,19 mm/U in Rostfrei / 0,25 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 95 m/min in Stahl / 55 m/min in Rostfrei / 90 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 100 m/min in Rostfrei / 160 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle74,21 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-F UNI Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 2 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,5 mm in Stahl / 0,5 mm in Rostfrei / - mm in Guss / - mm in NE-Metalle / 0,5 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,08 mm/U in Stahl / 0,07 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,07 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,2 mm/U in Stahl / 0,12 mm/U in Rostfrei / - mm/U in Guss / - mm/U in NE-Metalle / 0,12 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 95 m/min in Stahl / 100 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 40 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 170 m/min in Stahl / 140 m/min in Rostfrei / - m/min in Guss / - m/min in NE-Metalle / 80 m/min in Superlegierungen / - m/min in gehärtete Stähle70,49 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-M PMK10 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,53mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 2 mm in Stahl / - mm in Rostfrei / 2 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / - mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / - mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / - mm/U in Rostfrei / 0,26 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 205 m/min in Stahl / - m/min in Rostfrei / 190 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 285 m/min in Stahl / - m/min in Rostfrei / 270 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle87,34 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-M UNI35 Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / 0,4 mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,12 mm/U in Stahl / 0,11 mm/U in Rostfrei / 0,12 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 150 m/min in Stahl / 80 m/min in Rostfrei / 120 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 175 m/min in Stahl / 100 m/min in Rostfrei / 150 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle74,70 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Was ist der Unterschied zwischen M und M-Dressur?
Der Unterschied zwischen M und M-Dressur liegt in der Schwierigkeit der Aufgaben. Die M-Dressur ist eine höhere Klasse als die M-Dressur und beinhaltet anspruchsvollere Lektionen und Übungen. In der M-Dressur werden beispielsweise fliegende Galoppwechsel und Pirouetten verlangt, während diese Lektionen in der M-Dressur noch nicht gefordert werden. **
-
Wie hoch m springen?
Wie hoch m springen? Das hängt von verschiedenen Faktoren ab, wie zum Beispiel der körperlichen Fitness, der Technik und dem Training des Springers. Ein durchschnittlicher Mensch kann ungefähr 50-60 cm hoch springen, während professionelle Athleten wie Hochspringer oder Basketballspieler deutlich höher springen können. Rekorde im Hochsprung liegen bei über 2 Metern, was nur von einer Handvoll Athleten weltweit erreicht wird. Letztendlich ist die Höhe, die jemand springen kann, individuell und kann durch Training und Übung verbessert werden. **
-
Was ist eine M Dressur?
Was ist eine M Dressur? Eine M Dressur ist eine mittelschwere Dressurprüfung im Reitsport, die auf einem höheren Niveau als die L Dressur liegt. In einer M Dressur werden anspruchsvollere Lektionen und Übungen verlangt, die eine hohe Präzision, Geschmeidigkeit und Harmonie zwischen Reiter und Pferd erfordern. Zu den typischen Elementen einer M Dressur gehören unter anderem Seitengänge, fliegende Galoppwechsel und Pirouetten. Diese Prüfungen dienen dazu, die Ausbildung und das Können von Reiter und Pferd auf einem fortgeschrittenen Level zu testen. **
-
Was ist eigentlich der Unterschied zwischen A-Dressur, M-Dressur usw.?
Die Buchstaben in der Dressurklassifizierung (A, M, S, etc.) geben das Niveau der Prüfung an. A-Dressur ist das niedrigste Niveau, während S-Dressur das höchste Niveau ist. Je höher das Niveau, desto anspruchsvoller sind die geforderten Lektionen und Übungen. Die verschiedenen Klassen dienen dazu, Reiter und Pferd schrittweise an schwierigere Aufgaben heranzuführen. **
Ähnliche Suchbegriffe für Wendeschneidplatte-CCMT09T304-M-UNI-Bearb
-
Wendeschneidplatte CCMT09T304-F PMK35 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 3 mm in Rostfrei / 3 mm in Guss / 3 mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,3 mm in Stahl / 0,3 mm in Rostfrei / 0,3 mm in Guss / 0,3 mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,1 mm/U in Stahl / 0,11 mm/U in Rostfrei / 0,1 mm/U in Guss / 0,1 mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,26 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,26 mm/U in Guss / 0,31 mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 140 m/min in Stahl / 75 m/min in Rostfrei / 115 m/min in Guss / 195 m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 245 m/min in Stahl / 135 m/min in Rostfrei / 200 m/min in Guss / 785 m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle77,03 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte CCMT09T304-F PMK30 Bearb.Schlicht TECWERKzur Schlichtbearbeitung = F Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,525mm · r: 0,4mm · Anwendungsbereich: Bearbeitung Schlicht · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / 1,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / 0,4 mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / 0,4 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 195 m/min in Stahl / 115 m/min in Rostfrei / 185 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 285 m/min in Stahl / 170 m/min in Rostfrei / 270 m/min in Guss / - m/min in NE-Metalle / 85 m/min in Superlegierungen / - m/min in gehärtete Stähle77,03 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte APKT160408PDR-M UNI TECWERKSpanformer-Geometrie M = zur mittleren Bearbeitung Weitere technische Eigenschaften: · d1: 4,5mm · s: 5,67mm · l: 17mm · d: 9,44mm · r: 0,8mm · Schnitttiefe max.: 13 mm in Stahl / 9,8 mm in Rostfrei / 13 mm in Guss / - mm in NE-Metalle / 7,8 mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 1 mm in Stahl / 1 mm in Rostfrei / 1 mm in Guss / - mm in NE-Metalle / 1 mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / 0,15 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / 0,18 mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 190 m/min in Stahl / 110 m/min in Rostfrei / 170 m/min in Guss / - m/min in NE-Metalle / 35 m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 285 m/min in Stahl / 170 m/min in Rostfrei / 270 m/min in Guss / - m/min in NE-Metalle / 85 m/min in Superlegierungen / - m/min in gehärtete Stähle113,86 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wendeschneidplatte SCMT09T304-M UNI Bearb.mittel TECWERKzur mittleren Bearbeitung = M Weitere technische Eigenschaften: · d1: 4,4mm · s: 3,97mm · l: 9,7mm · d: 9,53mm · r: 0,4mm · Anwendungsbereich: Bearbeitung mittel · Schnitttiefe max.: 3 mm in Stahl / 2,3 mm in Rostfrei / 3 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Schnitttiefe min.: 0,4 mm in Stahl / 0,4 mm in Rostfrei / 0,4 mm in Guss / - mm in NE-Metalle / - mm in Superlegierungen / - mm in gehärtete Stähle · Vorschub min.: 0,15 mm/U in Stahl / 0,15 mm/U in Rostfrei / 0,15 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vorschub max.: 0,3 mm/U in Stahl / 0,23 mm/U in Rostfrei / 0,3 mm/U in Guss / - mm/U in NE-Metalle / - mm/U in Superlegierungen / - mm/U in gehärtete Stähle · Vc min.: 205 m/min in Stahl / 120 m/min in Rostfrei / 190 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle · Vc max.: 295 m/min in Stahl / 175 m/min in Rostfrei / 280 m/min in Guss / - m/min in NE-Metalle / - m/min in Superlegierungen / - m/min in gehärtete Stähle76,26 €*Versand: 5,90 €Sichere Weiterleitung zum Anbieter
-
Welchen Sattel eignet sich für Dressur, Springen und viel Gelände?
Ein Vielseitigkeitssattel eignet sich gut für Dressur, Springen und Gelände. Dieser Sattel bietet eine ausgewogene Sitzposition und ermöglicht dem Reiter eine gute Kontrolle über das Pferd in verschiedenen Disziplinen. Es ist wichtig, dass der Sattel gut passt und dem Pferd ausreichend Bewegungsfreiheit ermöglicht. **
-
Was muss man bei einer M Dressur können?
Bei einer M-Dressur muss man als Reiter eine Vielzahl von Dressurlektionen beherrschen, darunter Seitengänge wie Traversalen und Renvers, fliegende Galoppwechsel, Pirouetten und Piaffen. Zudem ist eine präzise und harmonische Kommunikation zwischen Reiter und Pferd entscheidend, um die geforderten Lektionen korrekt auszuführen. Eine gute Balance, Rhythmusgefühl und feine Hilfengebung sind ebenfalls wichtige Faktoren für eine erfolgreiche M-Dressur. Darüber hinaus sollte der Reiter ein gutes Gefühl für Timing und Koordination haben, um die verschiedenen Lektionen nahtlos miteinander zu verbinden und eine ansprechende Vorstellung zu bieten. **
-
Wie lernen l und m zu springen?
L und M lernen normalerweise nicht, zu springen, da es sich um Buchstaben handelt. Sie sind Teil des Alphabets und werden verwendet, um Wörter und Sätze zu bilden. Das Springen ist eine motorische Fähigkeit, die bei Menschen und Tieren entwickelt wird. **
-
Wie hoch sind die Sprünge beim M-Springen?
Die Höhe der Sprünge beim M-Springen variiert je nach Wettbewerb und Veranstaltung. In der Regel liegen die Sprunghöhen zwischen 1,20 und 1,35 Meter. Es kann jedoch auch vorkommen, dass die Sprünge bis zu 1,40 Meter oder höher gehen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.